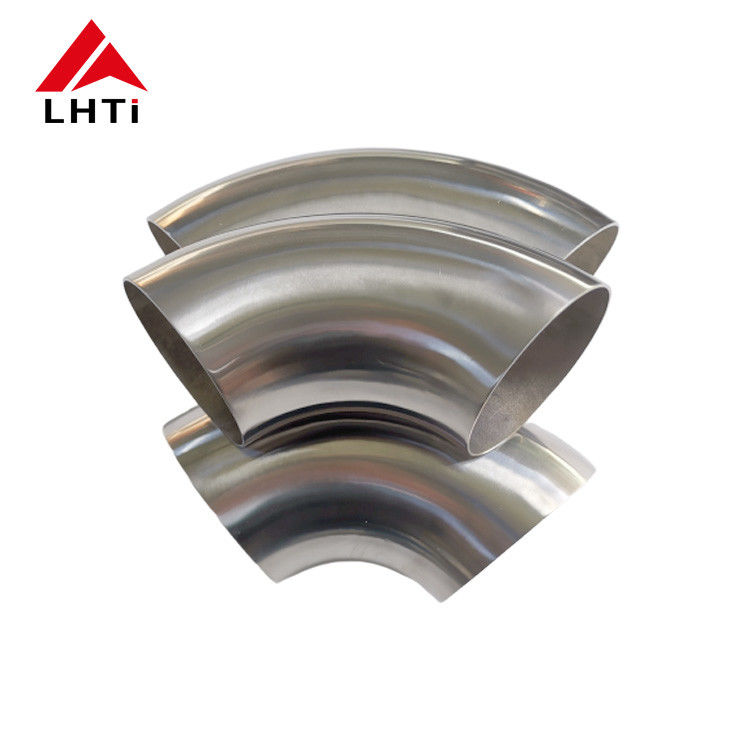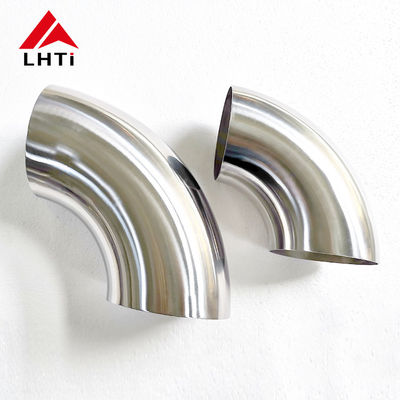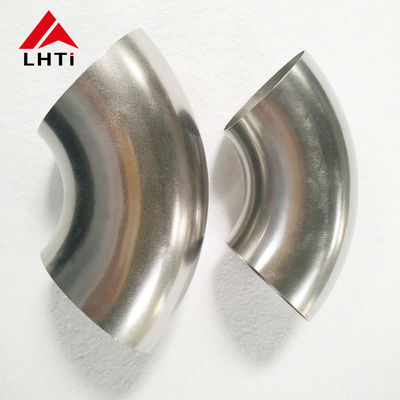
Gr2 Titan-Mandel-Bekehrung 90 Grad Abgas Ellenbogen
Wenn man ein dünnes Titanrohr ohne innere Stütze um ein erstes zieht, wird es von einem Rohr, das fließt, zu einem Rohr, das sich falten lässt, verändert.der innere Radius falten und der Abschnitt wird ovalEin Mandelbeugen verwendet einen segmentierten Kugelmandel im Inneren des Rohres, eine Wischmaschine hinter der ersteren und eine Druckmaschine, die die Außenseite hält,Also fließt das Metall statt zusammenzubrechen.Diese 90-Grad-Biegungen sind aus Gr2-Rohren mit einem Außendurchmesser von 1,5 bis 2 Zoll mit einer Wand von 1,2 bis 3 mm nach ASME B16.9 und ASTM B363 hergestellt.
Was der Mandrel eigentlich tut
Die drei Werkzeuge teilen sich die Arbeit. Der Mandel stützt die Innenseite der Biegung, so dass sich der Rohr nicht flach machen kann.Das ist, was die Falten auf dem inneren Radius erzeugtDie Druckmaschine steuert die Außenwand und leitet zusammen mit dem Antrieb Material in die Biegung ein, so daß die Außenwand nicht über die Grenze hinaus dünnt.Entfernen Sie einen von ihnen und das Ergebnis ist messbar.: Ovalisierung steigt, die Wände dünner werden oder Falten erscheinen.
| Geometriepunkt | Typischer Wert | Was passiert, wenn es raus ist? |
|---|---|---|
| Zentrumstrahlradius | 1D, 1,5D oder 2D des Außendurchmessers | Ein engerer Radius dünnt die Außenwand schneller aus. |
| Ausdünnung der Außenwand | maximal 10 bis 12% bei den Extrados | Unterhalb der Mindestwand wird die Biegung zum schwachen Punkt |
| Ovalität an der Kurve | Höchstens 5% | Außerhalb der runden Enden passen nicht in das gerade Rohr |
| Faltenhöhe bei den Intrados | 00,5% des maximalen Durchmessers | Falten fangen Kondensat und starten Müdigkeit Risse |
| Winkeltoleranz | Plus oder minus 0,5 Grad | Flansche und Hanger Löcher werden nicht ausrichten |
| Längen der geraden Tangente | 1.5D-Minimum an jedem Ende | Nicht ausreichend lang, um ohne Verzerrung zu klemmen und zu schweißen |
Warum Gr2 für Auspuffarbeiten geeignet ist
Gr2 hat eine Dichte von 4,51 g/cm3 gegenüber 7,85 für Stahl, also wiegt ein Titanauspuffsystem etwa 40 Prozent weniger als das Stahlsystem, das es ersetzt,Und das Gewicht sitzt hoch und hinten wo es zähltDie thermische Leitfähigkeit ist gering, was das Abgas heiß hält und das Katalysatorlicht auslöscht, und die Wand kann dünner sein, da Titan keine Korrosionsfreiheit gegen Kondensat benötigt.Der Oxidfilm trägt auch die von vielen Kunden gewünschten Stroh- und blauen Farben an einem sichtbaren Abgas., und diese Farben können durch Abschirmung von Gas und Wärme während des Schweißens gesteuert werden.
Die Zahl der Wände, die dünner werden müssen, ist anzugeben.
Bei einer 90-Grad-Bekehrung wird die Außenwand dünner und die Innenwand verdickter; der dünnste Punkt befindet sich etwa 45 Grad um die Biegung.so sollte auf der Zeichnung angegeben werden, ob die Nennwand oder die Mindestwand nach Biegen die Annahmezahl istWenn das Minimum kritisch ist, beginnt man mit einem dickeren Rohr oder öffnet den Radius auf 1,5 D. Die gleiche Regel gilt für die 180-Grad-Rückkehrbögen, bei denen sich der Effekt verdoppelt.
Bereitstellung der Reichweite und des Endes
Bogen werden mit schmalgeschnittenen, geschrägten oder socketgeschnittenen Schweißenden geliefert.Schraubende Enden werden verwendet, wenn eine dickere Wand eine Wurzellücke benötigtJede Kurve wird auf die Tangente der Zeichnung geschnitten, da eine kurze Kurve nicht vor Ort wiederhergestellt werden kann.
| Artikel | Lieferbereich |
|---|---|
| Biegwinkel | 45, 90 und 180 Grad |
| Außendurchmesser | 1.5 bis 2 Zoll, andere Größen auf Anfrage |
| Wandstärke | 1.2 mm bis 3 mm |
| Biegeradius | 1D bis 2D |
| End-Finieren | mit einem Durchmesser von mehr als 20 cm3 |
| Oberfläche | Ausgestopft und poliert, Hitzefarbe entfernt |
| Standards | ASME B16.9 Abmessungen, ASTM B363 Ausrüstung |
| Prüfungen | Abmessungsbericht, PMI, Prüfung durch Dritte auf Anfrage |
Ausrüstung und Schweißen
Titanauspuff- und Prozessrohr wird unter Argon geschweißt, wobei die Rückseite auf weniger als etwa 50 ppm Sauerstoff gereinigt wird.Nie ein Schleifrad, das Kohlenstoffstahl berührt, und halten Sie den Gelenkspalte unter 0,2 mm. An zwei Stellen schließen, den Winkel gegen die Befestigung überprüfen und dann das Gelenk vollenden, ohne die Säuberung zu brechen.Ein blauer oder grauer Farbton bedeutet, dass der Schild versagt hat und das Gelenk ausgeschnitten werden sollte., weil ein kontaminiertes Schweißwerk beim ersten thermischen Zyklus knackt.
Inspektion, Verpackung und Bestellung
Jede Kurve wird auf Winkel, Mittelstrahlradius, Ovalalität und Wanddicke überprüft, und ein Dimensionsbericht wird mit der Sendung geliefert.Positive Materialidentifizierung und Inspektion durch Dritte sind auf Anfrage verfügbar- Außendurchmesser, Wand, Winkel, Mittelstrahlradius, Endveredelung und Standard auf der Bestellung angeben, beispielsweise 2 Zoll OD x 2 mm Wand Gr2 90-Grad Biegung, 1.5D, glatte Enden, ASTM B363.Bends werden in Sperrholz-Kisten mit den Enden verpackt, so dass die Bohrung in der Transit sauber bleibt.