| Markenbezeichnung: | LHTi |
| Modellnummer: | Blindflansch |
| MOQ: | 5 bis 10 Stück |
| Preis: | verhandelbar |
| Zahlungsbedingungen: | L/C, D/A, D/P, T/T, Western Union |
| Versorgungsfähigkeit: | 5000 Stück pro Monat |
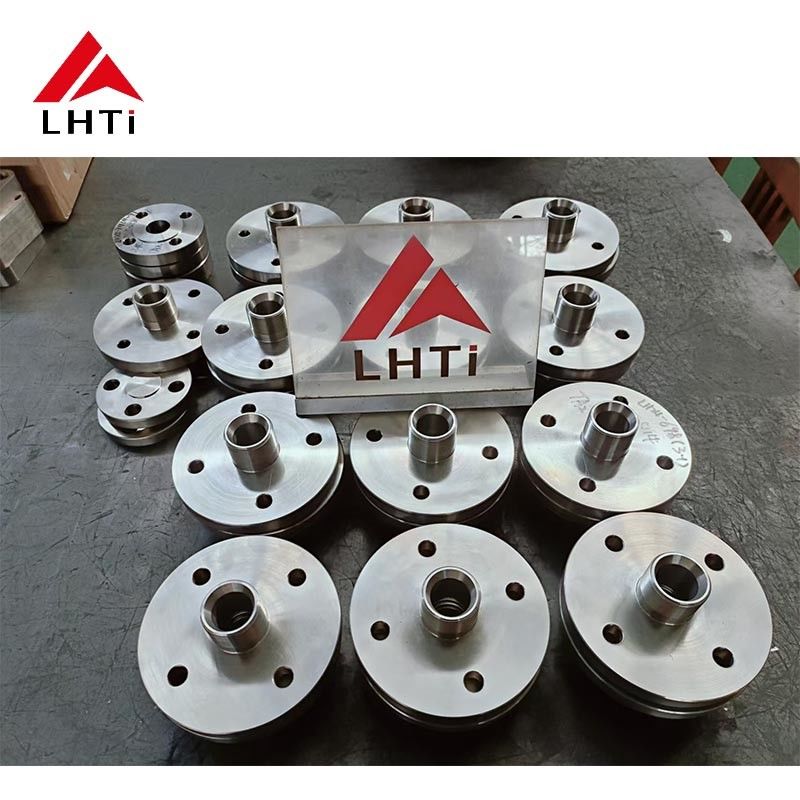
Lap Joint Titanflansch für Luft- und Raumfahrtrohrleitungen
Ein Lap-Joint-Flansch besteht aus zwei Teilen, die zwei Funktionen erfüllen. Das Schweißende wird an das Rohr geschweißt und bildet die Dichtfläche und die Druckgrenze; der Gegenring sitzt dahinter, trägt die Schraubenlast und kann gedreht werden, bis die Löcher übereinstimmen. In einer Flugzeug- oder Bodenunterstützungsanlage spart diese einzelne Funktion Stunden, da eine hinter einer Halterung liegende Verbindung durch Drehen des Rings ausgerichtet werden kann, anstatt das Rohr zu zwingen. Sie eröffnet auch eine Materialwahl, die reine Titanflansche nicht haben: Der Ring wird nicht benetzt, sodass er eine günstigere Güte oder eine andere Legierung sein kann, während der benetzte Teil Titan bleibt.
Die zwei Teile und ihre Aufgaben
| Teil | Funktion | Detail, das die Verbindung bestimmt |
|---|---|---|
| Schweißende | Stoßgeschweißt an das Rohr, bildet die Dichtungsfläche | Wandstärke passend zum Rohr, Fläche bearbeitet, Schweißnaht radiographiert |
| Gegenring | Trägt die Schraubenlast und komprimiert die Dichtung | Dreht sich frei, Bohrung passt zum Schweißendennaben, nicht benetzt |
| Schweißnaht | Verbindet Schweißende mit Rohr | Stoßnaht mit voller Durchdringung, Argon-gespült, nach dem Schweißen gebeizt |
| Verschraubung | Klemmt den Ring an den Gegenflansch | Lang genug für Ring plus Dichtung, geschmiert, Sternmuster |
| Kennzeichnung | Wärmenummer und Etikett | Auf den Ring gestempelt, nicht auf die Dichtfläche |
Da der Ring niemals mit dem Prozess in Berührung kommt, ist die Druckgrenze allein das Schweißende. Deshalb kann eine Lap-Joint-Baugruppe mit der gleichen Klasse wie ein Schweißhalsflansch bewertet werden, während ein dünnerer, leichterer Ring verwendet wird, und warum der Ring ersetzt werden kann, ohne das Rohr zu schneiden, wenn ein Gewinde oder ein Loch beschädigt ist.
Vergleich mit anderen Verbindungen
| Verbindung | Ausrichtung | Ermüdungsverhalten |
|---|---|---|
| Lap-Joint mit Schweißende | Ring dreht sich, Löcher passen immer | Gut, aber die Schweißendennabe fügt eine Spannungskonzentration hinzu |
| Gleitflansch | Rohr kann vor dem Schweißen gedreht werden | Zwei Kehlnähte, geringere Ermüdungslebensdauer |
| Schweißhalsflansch | Keine Anpassung nach dem Schweißen | Am besten, glatter Lastpfad in das Rohr |
Der Vergleich bezieht sich nicht darauf, welche Verbindung abstrakt am stärksten ist. Ein Lap-Joint wird gewählt, wenn die Baugruppe demontiert werden muss oder wenn die Schraubenlöcher nicht garantiert im Werk ausgerichtet werden können. Ein Schweißhalsflansch wird gewählt, wenn die Verbindung einmal hergestellt und nie wieder geöffnet wird. Die meisten Bodenunterstützungssysteme für die Luft- und Raumfahrt enthalten beides, da die Leitung in Modulen montiert wird und jedes Modul eine oder zwei Verbindungen hat, die demontierbar sein müssen.
Warum sich der Ring dreht und warum das wichtig ist
Zwei Flansche, die miteinander verschraubt sind, passen nur, wenn die Schraubenlöcher übereinstimmen. Bei festen Flanschen muss dies in das Rohrstück eingearbeitet werden, und ein um wenige Grad abweichendes Stück wird zu einem Nacharbeitungsartikel. Bei einem Lap-Joint kann sich der Ring um einen vollen Kreis drehen, sodass die Löcher bei der Montage von Hand ausgerichtet werden. Dieselbe Freiheit ermöglicht es, die Verbindung zu öffnen und wieder zu schließen, ohne die Rohrausrichtung zu stören, was der Grund dafür ist, dass das Design in Flugzeugen, Prüfständen und Bodenunterstützungsgeräten überlebt, wo der Zugang schlecht und die Ausfallzeit teuer ist.
Der Preis dieser Freiheit ist ein Laufspiel zwischen der Ringbohrung und der Schweißendennabe. Es ist ein Spalt, und in einer maritimen oder chemischen Umgebung ist ein Spalt eine Korrosionsstelle. In der Luft- und Raumfahrtrohrleitung ist das Medium normalerweise Kraftstoff, Hydraulikflüssigkeit, Stickstoff oder Luft, sodass der Spalt eher ein mechanisches als ein chemisches Problem darstellt, aber die Ringbohrung und die Nabe müssen immer noch auf einen Spalt bearbeitet werden, der eine Drehung ermöglicht, ohne dass sich der Ring verkippt und die Dichtung ungleichmäßig belastet.
Schweißen des Schweißendes
Das Schweißende wird stoßgeschweißt an das Rohr, sodass die Schweißnaht eine Verbindung mit voller Durchdringung ist, die radiographisch oder ultraschallgeprüft werden kann. Titan wird unter Argon geschweißt, wobei die Wurzel auf einen niedrigen Sauerstoffgehalt, typischerweise unter 100 ppm, gespült wird, und die fertige Schweißnaht wird gebeizt oder gebürstet, um das farbige Oxid zu entfernen, das sich bildet, wenn die Abschirmung verloren geht. Ein strohfarbener oder blauer Farbton ist in einigen Spezifikationen akzeptabel, ein violetter oder grauer Farbton nicht, und eine weiße, flockige Oberfläche bedeutet, dass die Schweißnaht herausgeschnitten werden muss.
Für Arbeiten in der Luft- und Raumfahrt ist das Schweißverfahren qualifiziert und der Bediener zertifiziert, die Wärmeeinbringung wird kontrolliert, um die Alpha-Schicht zu schützen, und die Verbindung wird vor der Druckprüfung der Baugruppe mittels Eindringprüfung und Radiographie geprüft. Das Schweißende ist mit einer Schweißvorbereitung bearbeitet, die der Rohrwand entspricht, und die Bohrung ist an den Innendurchmesser des Rohrs angepasst, sodass kein Absatz für den Fluss vorhanden ist.
Materialien und Gewicht
Das Schweißende ist normalerweise Gr2 für Korrosionsbeständigkeit oder Gr5, wo Festigkeit und Temperatur dies erfordern. Der Ring kann die gleiche Güte, eine niedrigere Güte oder eine völlig andere Legierung sein, da er nur eine Klemme ist. Auf einem Luft- und Raumfahrtschlitten ist diese Entscheidung explizit zu treffen: Ein Titanring auf einem Titan-Schweißende ist am einfachsten und vermeidet jede galvanische Paarung, während ein Stahl- oder Aluminiumring Kosten und Gewicht spart, aber eine Barriere benötigt, um Kontaktkorrosion in einer feuchten Umgebung zu verhindern.
Mit 4,51 Gramm pro Kubikzentimeter ist Titan etwa 57 Prozent der Dichte von Stahl, und die Lap-Joint-Geometrie entfernt die schwere Nabe, die ein Schweißhalsflansch benötigt. Das Ergebnis ist eine Verbindung, die weniger wiegt als der ersetzte Schweißhalsflansch, während eine benetzte Titanoberfläche erhalten bleibt, was genau die Kombination ist, nach der Luft- und Raumfahrtrohrleitungsspezifikationen suchen.
Toleranzen und Inspektion
Ein Lap-Joint wird anhand von vier Abmessungen beurteilt: Rechtwinkligkeit der Schweißendfläche zur Bohrung, Rauheit der Fläche, Spiel der Ringbohrung und Position der Schraubenlöcher. Die Fläche wird für eine Spiralwickeldichtung auf 3,2 bis 6,3 Mikrometer Ra bearbeitet, der Ring wird auf Ebenheit geprüft, damit er sich unter Last nicht verkippt, und das Lochmuster wird auf einem CMM gegen ANSI B16.5 oder die Zeichnung verifiziert. Wärmenummern werden auf den Ring gestempelt und auf dem Zertifikat vermerkt, und die Baugruppe wird bei 1,5-facher Nennleistung einer hydrostatischen Prüfung unterzogen, wo die Spezifikation dies erfordert.
Für Kunden aus der Luft- und Raumfahrt umfasst das Dokumentenpaket normalerweise das Materialzertifikat nach ASTM B381, den Wärmebehandlungsbericht, die Qualifizierung des Schweißverfahrens und des Bedieners, die Berichte über Eindringprüfung und Radiographie sowie den Maßbericht. Es lohnt sich, diese Liste bereits im Anfrageverfahren zu vereinbaren, da ein Zertifikat, das nach dem Versand neu ausgestellt werden muss, mehr kostet als der Flansch.
Installationshinweise
Setzen Sie den Ring vor dem Schweißen über das Schweißende, nicht danach, und prüfen Sie, ob er sich bei eingesetztem Schweißende frei dreht. Passen Sie die Dichtung an die Schweißendfläche an, nicht an den Ring, da der Ring nicht abdichtet. Ziehen Sie in mindestens zwei Stufen im Sternmuster an und prüfen Sie die Verbindung bei Betriebsdruck. Titan verschweißt auf Titan, daher tragen die Stehbolzen eine Anti-Seize-Verbindung, und wo der Ring eine andere Legierung ist, verhindert eine Isolierscheibe das Eindringen des Paares in die Verbindung.
Bestellung einer Lap-Joint-Baugruppe
Geben Sie die Rohrgröße und -stärke, das Schweißendmuster, die Klasse, den Flanschtyp, die Güte des Schweißendes und des Rings, die Oberflächenbeschaffenheit und die Prüfstufe an. Zum Beispiel: ANSI B16.5 Klasse 300 Lap-Joint, NPS 2, Schedule 40S Schweißende in Gr2, Aluminiumbronze-Ring, erhöhte Fläche, Radiographie der Schweißnaht, 3.1-Zertifikat. Geben Sie an, ob sich der Ring nach der Montage frei drehen muss, da dies das Bohrungsspiel und die Bearbeitungstoleranz bestimmt.
Produktbilder
![]()
![]()
![]()
![]()