| Markenbezeichnung: | LHTI |
| Modellnummer: | LH-01 |
| MOQ: | 100 kg |
| Preis: | USD $19.5-$28.5 / kg |
| Zahlungsbedingungen: | Western Union, T/T, L/C, D/A, D/P |
| Versorgungsfähigkeit: | 100 Tonnen pro Monat |
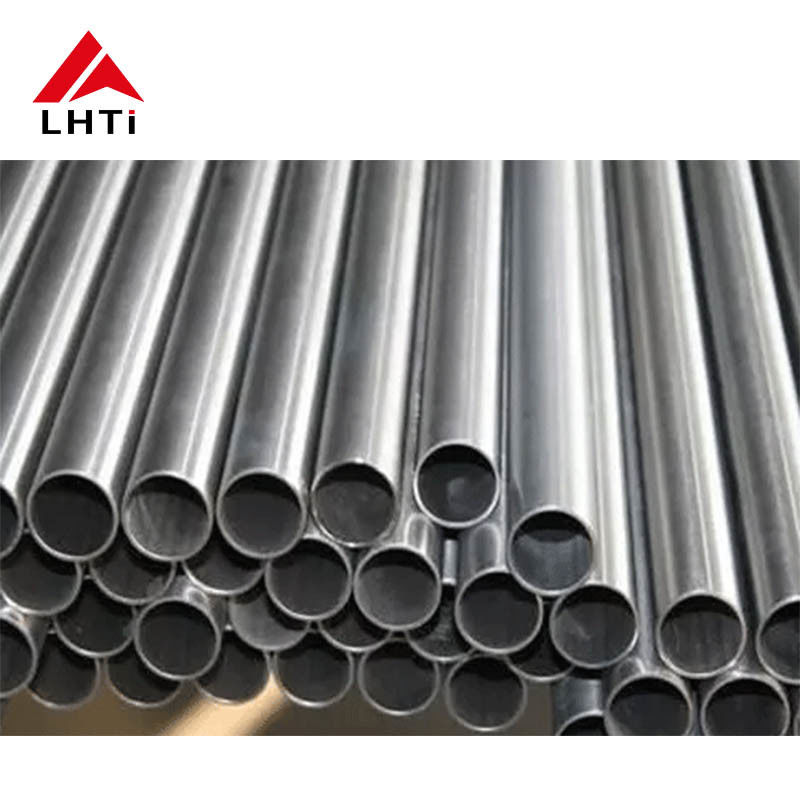
2mm Wand Titan Rundrohr: Form, Festigkeit und Korrosionsbeständigkeit
Eine Wandstärke von zwei Millimetern ist der Punkt, an dem ein Titanrohr aufhört, eine dünne Instrumentenleitung zu sein, und beginnt, echten Druck zu tragen, ohne schwer oder teuer zu werden. Es ist auch die Wandstärke, bei der die Formkontrolle darüber entscheidet, ob das Rohr überhaupt installiert werden kann: bei 2 mm zeigt sich ein nicht runder Querschnitt oder eine exzentrische Wand sofort am Rohrboden, in der Biegemaschine und bei der Schweißvorbereitung.
Warum 2 mm eine nützliche Wandstärke ist
Bei 2 mm ist die Druckbeständigkeit eines Titanrohrs für die meisten Kühl- und Prozessanwendungen hoch genug, während das Gewicht nahe an dem eines dünnwandigen Produkts bleibt. Die dünnwandige Beziehung macht dies leicht ersichtlich: Die Ringspannung steigt mit dem Durchmesser, sodass dieselbe 2-mm-Wand, die bei einem 19-mm-Rohr komfortabel ist, bei einem 50-mm-Rohr nur mäßig beansprucht wird und die Berstschätzung entsprechend sinkt. Die folgende Tabelle verwendet eine Zugfestigkeit von 895 MPa und eine einfache Schätzung; eine Code-Bewertung fügt einen Gelenkfaktor, eine Temperaturabwertung und eine Korrosionszulage hinzu.
| Außendurchmesser | Bohrung bei 2 mm Wandstärke | Berstschätzung | Betrieb bei 1,5 Faktor | Typische Anwendung |
|---|---|---|---|---|
| 12,7 mm | 8,7 mm | ca. 282 MPa | ca. 188 MPa | Hochdruck-Instrumentenleitung |
| 19,05 mm | 15,05 mm | ca. 188 MPa | ca. 125 MPa | Kleiner Kondensator, Kühler |
| 25,4 mm | 21,4 mm | ca. 141 MPa | ca. 94 MPa | Wärmetauscherrohr |
| 31,8 mm | 27,8 mm | ca. 113 MPa | ca. 75 MPa | Meerwasserkühlleitung |
| 50,8 mm | 46,8 mm | ca. 70 MPa | ca. 47 MPa | Prozesskühler, Niederdruck |
Diese Zahlen dienen zur Orientierung. Die Zahl, die auf eine Zeichnung gehört, ist der Auslegungsdruck mit seiner Code-Grundlage, und die Wandstärke wird dann gegen die Mindestwandstärke nach Toleranzen, nicht gegen die Nennwandstärke, bestätigt. Bei einer 2-mm-Wand entfernt eine Toleranz von minus 10 Prozent bereits 0,2 mm, was einem Zehntel des Querschnitts entspricht, sodass der Unterschied zwischen Nenn- und Mindestwandstärke kein Rundungsdetail ist.
Formkontrolle ist die eigentliche Spezifikation
Rundheit, Wandexzentrizität und Geradheit trennen ein Rohr, das sich leicht installieren lässt, von einem, das sich bei jedem Schritt wehrt. Ein ovaler Querschnitt lässt sich nicht in ein Rohrbodenloch der richtigen Größe schieben, und das Erzwingen beschädigt das Loch und das Rohr. Eine exzentrische Wand hat eine dünne Seite, die die Druckbelastbarkeit begrenzt, obwohl die durchschnittliche Wandstärke korrekt ist. Ein Rohr mit einem Bogen lässt sich nicht durch eine Biegemaschine führen oder mit einem Gegenflansch ausrichten.
Die praktischen Anforderungen sind einfach zu formulieren und es lohnt sich, sie auf der Bestellung zu vermerken. Rundheit innerhalb der halben Toleranz des Durchmessers, Wandexzentrizität innerhalb von 10 Prozent der Nennwandstärke, Geradheit etwa 1 mm pro Meter und ein rechtwinklig geschnittenes Ende innerhalb von etwa 1 Grad. Jede dieser Anforderungen hat direkte Auswirkungen auf die Fertigung, weshalb sie in die Kaufspezifikation und nicht in eine mündliche Vereinbarung gehören.
| Formparameter | Praktische Anforderung | Wie es geprüft wird | Was es schützt |
|---|---|---|---|
| Rundheit | innerhalb der halben Durchmesser-Toleranz | Mikrometer in drei Ausrichtungen | Passung und Abdichtung des Rohrs am Rohrboden |
| Wandexzentrizität | 10 Prozent der Nennwandstärke oder besser | Ultraschall-Wandscan | Mindestwandstärke auf der dünnen Seite |
| Geradheit | ca. 1 mm pro Meter | Richtplatte und Messuhr | Zuführung, Rollen und Passung |
| Rechtwinkligkeit des Schnitts | innerhalb von 1 Grad zur Rechtwinkligkeit | Rechtwinklig und Fühlerlehre | Schweißspalt und Verschmelzung an Verbindungen |
| Bohrungsfinish | frei von Graten und losem Zunder | Visuell und Bohrlochkamera | Durchfluss, Fouling und Sauberkeit |
Die Bohrung verdient eine eigene Zeile. Loser Zunder, Schnittgrate und Rückstände von Zeichenschmierstoffen gelangen alle in den Prozessstrom, und bei kleinen Bohrungen stören sie auch den Durchfluss und bieten Ablagerungen einen Ansatzpunkt. Ein Rohr, das beim Verpacken sauber und trocken ist, bleibt sauber; ein Rohr, das nass verpackt wird, kommt mit Verfärbungen an, die vor der Installation entfernt werden müssen.
Korrosionsbeständigkeit und ihre Grenzen
Titanrohre in Kühlwasser, Meerwasser und den meisten oxidierenden chemischen Strömen leisten gute Arbeit, da sich die Oxidschicht in Gegenwart von Wasser und Sauerstoff selbst repariert. Zwei Bedingungen untergraben dies. Die erste ist eine Spalte, in der sich die Schicht nicht reparieren kann, da die lokale Chemie sauerstoffarm und sauer wird; Rohrboden- und Kontaktstellen sind die üblichen Orte. Die zweite ist Kontamination, insbesondere Eisenabrieb von Stahlwerkzeugen, Drahtbürsten oder rostigem Wasser, der lokale Zellen bilden und zu Lochfraß führen kann.
Praktische Maßnahmen ergeben sich daraus. Werkzeuge für die Titanbearbeitung getrennt halten, nach jedem Eisenkontakt beizen und die Rohrbohrung frei von stehenden Taschen halten. Wo das Medium reduzierend ist oder wo eine heiße Spalte unvermeidlich ist, ist eine Palladium-legierte Sorte wie Gr7 die robustere Wahl als Gr2, zu einem moderaten Aufpreis für eine große Steigerung der Spaltbeständigkeit.
Die Strömungsgeschwindigkeit gehört in dieselbe Diskussion. Titan widersteht Erosion besser als die meisten Metalle, aber eine 2-mm-Wand hat wenig Spielraum zu verschenken, und Turbulenzen am Einlass, an einer Biegung oder an einem teilweise geschlossenen Ventil können lokal Metall entfernen. Eine moderate Einlassgeschwindigkeit, ein glatter Übergang am Einlass und die Vermeidung abrupter Verengungen sind kostengünstige Schutzmaßnahmen für dünnwandige Rohre.
Nahtlos oder geschweißt und gezogen
Bei 2 mm Wandstärke sind beide Wege verfügbar. Nahtlose Rohre werden aus einem Hohlkörper gezogen und haben keine Naht, was für Druckanwendungen, zyklische Beanspruchung und jede Anwendung, bei der die Bohrung ununterbrochen sein muss, geeignet ist. Geschweißte und gezogene Rohre beginnen aus Band, schweißen die Naht und ziehen und glühen dann, was in langen Längen und Größen, in denen die nahtlose Lieferung begrenzt ist, wirtschaftlich ist; die Naht ist nach dem Ziehen normalerweise nicht sichtbar, aber sie bleibt ein metallurgisches Merkmal und ihre Qualität hängt von der Schweißung und der Menge der nachfolgenden Kaltverformung ab.
Die Wahl hängt normalerweise von der Anwendung und der Länge ab. Für einen Kondensator mit Tausenden von kurzen Rohren ist ein geschweißtes und gezogenes Rohr oft die kommerzielle Lösung. Für eine Hochdruckleitung, eine zyklische Beanspruchung oder ein Rohr, das nach der Lieferung gebogen werden soll, ist nahtlos die sicherere Standardwahl. In jedem Fall sollten der Standard und das Testpaket bei der Anfrage vereinbart werden, da die gleiche Nenngröße mit unterschiedlichen Spezifikationen und sehr unterschiedlichen Nachweisen geliefert werden kann.
Wo ein 2-mm-Wandrohr verwendet wird
Kondensatoren und Wärmetauscher sind die größten Anwendungsbereiche, wo das Rohr auf der einen Seite Kühlwasser und auf der anderen Seite ein Prozessfluid führt und wo die Wand sowohl dem Druck als auch der Korrosion des Kühlmediums widerstehen muss. Meerwassergekühlte Einheiten auf Schiffen und in Küstenanlagen sind eine natürliche Anwendung für Titan, da die alternativen Materialien entweder Beschichtungen oder häufigen Austausch benötigen.
Chemische Kühler, Probennahmekühler und kleine Prozesswärmetauscher verwenden aus denselben Gründen dieselbe Wandstärke. In der Instrumenten- und Hydrauliktechnik wird eine 2-mm-Wand gewählt, wenn die Leitung rauer Handhabung und Vibration standhalten muss und nicht hohem Druck. Bei all diesen Anwendungen ist das Rohr nur so gut wie seine Installation, daher haben die Form- und Sauberkeitsanforderungen das gleiche Gewicht wie das Materialzertifikat.
Inspektion und Bestellung
Ein typischer Inspektionsplan umfasst Abmessungen und Form an einer Stichprobe aus jeder Charge, einen hydrostatischen oder pneumatischen Probedrucktest, einen Wirbelstrom- oder Ultraschalltest auf Wandfehler und einen Abflachungsversuch zur Prüfung der Duktilität. Ein 3.1-Zertifikat nach EN 10204 sollte die Chargennummer, die chemische Zusammensetzung, die Zug- und Streckgrenze, die Dehnung und die Ergebnisse der zerstörungsfreien Prüfungen enthalten, die auf die gelieferten Rohre zurückführbar sind.
Die Bestellung sollte den Standard, die Güte, den Außendurchmesser und die 2-mm-Wandstärke mit Toleranzen, die Länge und Geradheit, den Lieferzustand, die Oberflächen- und Sauberkeitsanforderungen sowie das Testpaket angeben. Das Hinzufügen von Rundheits- und Exzentrizitätsgrenzen kostet bei der Anfrage nichts und vermeidet eine spätere Ablehnung der Lieferung, was die günstigste Qualitätsverbesserung bei einer Rohrbestellung ist.
Produktbilder
![]()