logo

Einzelheiten zu den Produkten

Created with Pixso. Zu Hause Created with Pixso. Produkte Created with Pixso.
Titanstange
Created with Pixso.

Gr1 Bar: Biegeradius, Rückfederung und das Glühen

Gr1 Bar: Biegeradius, Rückfederung und das Glühen

Markenbezeichnung: LHTi
Modellnummer: Titanstange
MOQ: 30 KILOGRAMM
Preis: $20.00~$30.00/kg
Zahlungsbedingungen: T/T, , L/C, Western Union, Paypal
Versorgungsfähigkeit: 300000 Kilogramm pro Monat
Einzelheiten
Herkunftsort:
China
Zertifizierung:
ISO9001:2015; TUV; SGS;BV
Durchmesser:
3 mm bis 350 mm
Material:
reines Titan
Oberfläche:
Hell, poliert, legend in Essig ein
Zustand:
Getempert; M
Mindestbestellmenge:
30 kg
Verpackung:
Standard-Exportverpackung
Verpackung Informationen:
Sperrholzkasten mit weichem Schaum für zusätzlichen Schutz, Standardexportverpackungs-Titanstange/St
Versorgungsmaterial-Fähigkeit:
300000 Kilogramm pro Monat
Hervorheben:

ASTM GR1 Titan-Rundstab

,

Titanstab mit Garantie

,

Titanstab für den industriellen Einsatz

Produktbeschreibung

Gr1 Bar: Biegeradius, Rückfederung und das Glühen

Gr1 wird wegen einer Eigenschaft gekauft: es biegt sich, ohne zu reißen. Diese Eigenschaft ist real, gehört aber ebenso sehr dem Zustand des Stabes wie dem Gütenamen an. Ein kaltgezogener Gr1-Stab kann bei 600 MPa mit 10 Prozent Dehnung geprüft werden und die gleiche Gütenbezeichnung tragen wie ein geglühter Stab bei 240 MPa mit 24 Prozent, und nur einer von ihnen übersteht die Biegung, die die Zeichnung vorschreibt.

Duktilität ist ein Zustand, bevor sie eine Güte ist

Der Unterschied zwischen Gr1 und Gr2 liegt im interstitiellen Gehalt, nicht in der Legierung. Gr1 enthält Sauerstoff bis zu 0,18 Prozent und Eisen bis zu 0,20 Prozent, gegenüber 0,25 und 0,30 für Gr2, und das ergibt 240 MPa Zugfestigkeit gegenüber 345, mit einer Dehnung von 24 Prozent gegenüber 20. Nichts anderes trennt sie: beide sind unlegiert, beide sind vollständig korrosionsbeständig, beide schweißen sauber.

Kaltumformung verschiebt die Zahlen dann wieder, und zwar weiter als der Güteunterschied. Das Herunterziehen eines Stabes um einige Millimeter erhöht die Streckgrenze um 100 bis 300 MPa und halbiert die Dehnung. Die Bestellung benötigt also zwei Wörter, die die Güte allein nicht trägt: geglüht und die tatsächlich auf dem Zertifikat gemessene Dehnung. Ein Lieferant, der nur die Güte angibt, gibt eine halbe Spezifikation an.

Biegen: Radius, Richtung und Rückfederung

Bei kommerziell reinem Titan ist eine Kaltbiegung mit einem Radius von etwa dem Doppelten der Querschnittsdicke im geglühten Zustand problemlos möglich, und ein Radius darunter erfordert eine Warmformung oder eine Spannungsarmglühung danach. Bei Rundstäben wird dieselbe Regel gegen den Durchmesser ausgedrückt: Ein Biegeradius von zwei Durchmessern ist ein sicherer Ausgangspunkt, und engere Radien sollten an einem Muster bewiesen und nicht angenommen werden.

Die Richtung ist ebenso wichtig wie der Radius. Ein gewalzter Stab hat eine Kornfluss entlang seiner Achse, und eine Biegung quer zu diesem Fluss verhält sich anders als eine entlang davon. Wo das Teil kritisch ist, sollte die Zeichnung die Biegerichtung relativ zur Stabachse zeigen, und die Musterbiegung sollte in der gleichen Ausrichtung erfolgen.

Die Rückfederung ist bei Titan geringer als bei Stahl, da die Streckgrenze im Verhältnis zum Modul niedrig ist, aber sie ist nicht null. Bei einer Streckgrenze von etwa 138 MPa und einem Modul von etwa 105 GPa beträgt das Verhältnis etwa 0,13 Prozent, was sich bei einer 90-Grad-Biegung als zwei bis vier Grad Öffnung zeigt. Werkzeuge werden normalerweise so eingestellt, dass sie um diesen Betrag überbiegen, und die Korrektur erfolgt einmal am ersten Teil, nicht pro Teil geschätzt.

Umformvorgang Was Gr1 Ihnen bietet Worauf Sie achten sollten Praktische Einstellung
Kaltbiegen 24 Prozent Dehnung, kein Reißen bei R = 2D Rückfederung und eine verkratzte Werkzeugoberfläche Überbiegen 2 bis 4 Grad, Werkzeugradius polieren
Swagen oder Crimpen Weiches Metall fließt statt zu reißen Lokale Kaltverfestigung am Hals Nach der Umformung glühen, wenn das Teil Chlorid ausgesetzt ist
Gewinderollen Saubere Flankenfüllung ohne Reißen Stab muss für M-Gewinde nahe Nennmaß sein Über M8 bei Gr1 rollen, nicht schneiden
Tiefziehen Niedrige Streckgrenze hält die Pressenlast niedrig Orangenhaut bei grobkörniger Struktur Feinkörniger Stab plus ein geeignetes Schmiermittel
Schweißen Saubere, duktile Schmelzzone Sauerstoffaufnahme ohne Schutz Inertgas-Nachschleppschild, danach gebeizt

Nach der Biegung: Warum Spannungsarmglühen nicht optional ist

Das Biegen kaltverfestigt die Außenseite des Radius. Dort wird das Metall am stärksten gedehnt, und dort beginnt ein Riss, wenn das Teil in eine Chloridumgebung mit Restzugspannung gerät. Spannungsarmglühen bei 540 bis 650 Grad Celsius im Vakuum oder Inertgas, etwa eine Stunde lang gehalten, entfernt den größten Teil dieser Spannung, ohne die Form zu verändern oder den Rest des Teils zu erweichen. Ein vollständiges Glühen bei 700 bis 790 Grad ist eine andere Behandlung und selten nach einer einzelnen Biegung erforderlich.

Die Wärmebehandlung ist auch der Zeitpunkt, an dem Titan am stärksten exponiert ist. Ohne ein gutes Vakuum oder eine saubere Argonspülung nimmt der Stab Sauerstoff und Stickstoff auf, und die entstehende Oberflächenschicht ist härter und weniger duktil als das darunter liegende Metall. Eine Spannungsarmglühung an Luft verwandelt ein duktiles Teil in eines mit einer spröden Haut, und der Schaden ist nur im Querschnitt sichtbar.

Welcher Standard gilt für den Stab

ASTM B348 deckt Titanstäbe und Brammen für die allgemeine Industrie ab und ist der Standard hinter den meisten runden Gr1-Stäben. ASTM F67 deckt unlegiertes Titan für chirurgische Implantate ab und hat die gleichen Mindestwerte von 240 MPa und 24 Prozent, fügt aber chemische Kontrollen und Reinheitsanforderungen hinzu, die B348 nicht hat. Ein Stab kann nicht als F67 bezeichnet werden, nur weil er die mechanischen Werte erfüllt; der medizinische Weg muss bestellt und dokumentiert werden.

Platten und Bleche werden von einem anderen Standard abgedeckt, so dass eine Zeichnung, die B265 fordert, ein flaches Produkt und kein Bar verlangt. Die Vermischung der beiden in einer Bestellung ist ein häufiger Grund für ein Angebot, das nicht mit einem anderen verglichen werden kann.

Lieferzustand Zugfestigkeit, typisch Dehnung Wo es passt
Geglüht 240 MPa min 24 Prozent min Umgeformte Teile, Biegungen, Swages
Spannungsarmgeglüht 240 bis 300 MPa 20 bis 24 Prozent Bearbeitete Teile, die flach bleiben müssen
Kaltgezogen, leicht 400 bis 500 MPa 12 bis 18 Prozent Wellen, Befestigungselemente, wenig Umformung
Kaltgezogen, hart 600 bis 700 MPa 8 bis 12 Prozent Verschleißteile, keine Biegung überhaupt
Geschliffen aus geglühtem Zustand 240 MPa min 24 Prozent min Enger Durchmesser plus Umformung
F67 medizinischer Weg 240 MPa min 24 Prozent min Implantate, mit Reinheit und Rückverfolgbarkeit

Eine Prozessnotiz, die hier nicht hingehört

Diese Seite enthält auch eine Beschreibung des Gesenkschmiedens als Methode zur Herstellung von Teilen aus Stäben. Dieser Text ist Hintergrundinformationen zum Schmieden, keine Beschreibung, wie ein gewalzter oder gezogener runder Gr1-Stab hergestellt wird, und sollte nicht als Prozessspezifikation für das Produkt auf dieser Seite gelesen werden. Die maßgeblichen Informationen sind die Gütechemie, der Lieferzustand und die mechanischen Ergebnisse auf dem Zertifikat.

Zur Bestellung geben Sie die Güte und den Standard, den Zustand (geglüht, sofern kein Grund dagegen spricht), den Durchmesser mit seiner Toleranz, die Länge und Endbearbeitung, die Oberfläche (gebeizt, gedreht oder geschliffen), den Umformvorgang, den der Stab durchlaufen wird, und die Berichteebene an. Wenn das Teil gebogen werden soll, geben Sie dies an: es ändert den Zustand, in dem die Hütte liefern sollte, und es ist weitaus billiger, dies bei der Bestellung anzugeben, als es an der Presse zu entdecken.

Produktbilder

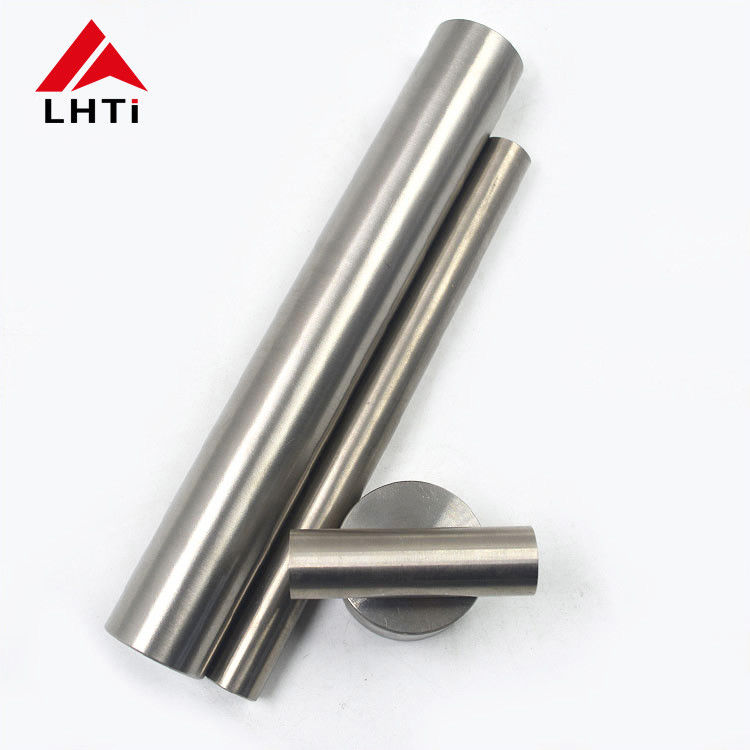
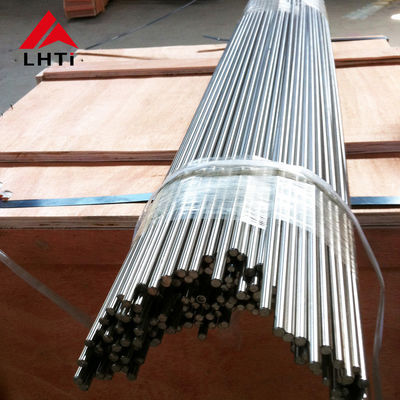
Gr1 titanium round bar annealed

Gr1 titanium round bar annealed